Slefuirea carburii cimentate – familia WC-Co de materiale pentru scule de tăiere – cu abrazivul greșit costă mai mult decât o piesă respinsă. Microcracare termică, pete de liant de cobalt, și geamurile accelerate ale roților sunt moduri de defecțiuni recurente atunci când selecția abrazivă ignoră dualitatea duritate-duretate a materialului. Carbură de siliciu verde (GC) rezolvă aceste probleme prin proprietăți fizice și cristalografice specifice care se potrivesc cerințelor de șlefuire ale compozitelor cu carbură de tungsten. Acest ghid explică mecanismele din spatele acelei potriviri și parametrii care guvernează rezultatele fiabile.
De ce carbura cimentată necesită un abraziv potrivit
Carbură cimentată (WC-Co) este la 1.400–1.800 HV, în funcție de conținutul de cobalt și de dimensiunea granulelor de carbură. Roțile convenționale din alumină topită maro sau albă — duritate de aproximativ 2.000–2.100 HV — au o marjă de duritate insuficientă față de WC și se uzează rapid, generând căldură mai degrabă decât acțiunea de tăiere. Căldura determină transformarea de fază a liantului de cobalt, introduce tensiuni reziduale de tractiune, și poate nuclea fisuri subterane care reduc durata de viață a sculei cu 20-40% înainte ca unealta să ajungă vreodată la axul mașinii.
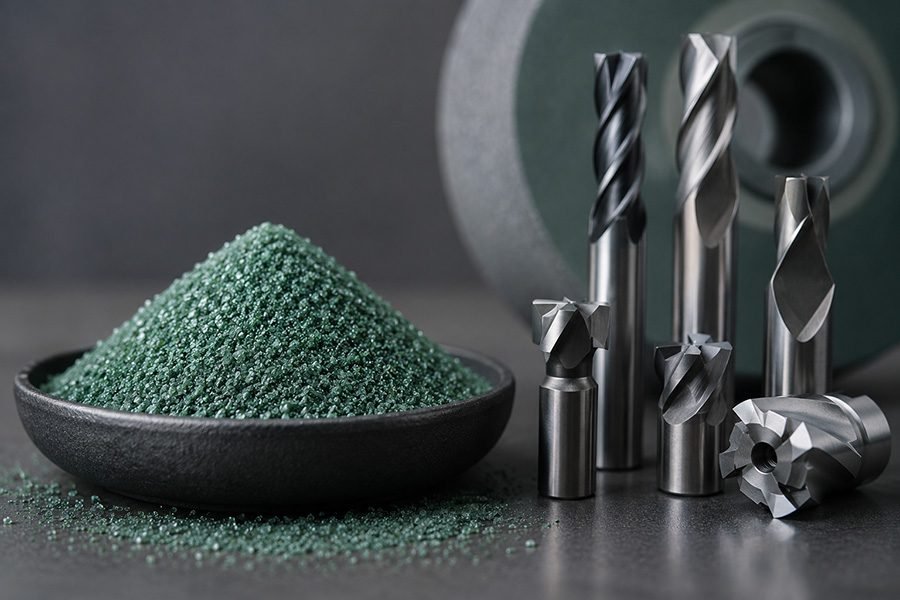
Carbură de siliciu, la 2,480 HV Vickers, menține un avantaj real de duritate față de boabele WC pe toată durata de viață a roții. The politip verde (6Structura cristalină H/4H) este mai pur decât SiC negru - de obicei ≥99,0% SiC față de ≤98,5% pentru negru - și sarcina sa mai mică de impurități produce mai ascuțite, planuri de fractură mai consistente. Comportamentul la fractură cu auto-ascuțire este principalul motiv pentru care GC rămâne mai degrabă tăiat decât frecat.
Structura cristalină și mecanica fracturii: Baza fizică a performanței GC
SiC verde se formează în timpul procesului cuptorului Acheson în zona de miez cu cea mai înaltă temperatură, unde condițiile favorizează creșterea cristalelor mai aproape de stoichiometrie și încorporarea mai scăzută a impurităților metalice. Rezultatul este un material cu a blocat, model de fractură semifriabil care produce muchii de tăiere proaspete sub sarcină de măcinare, fără a se sparge până la fine. SiC negru, prin contrast, este mai friabil și se fracturează la resturi mai mici, creșterea încărcării pe roți la șlefuirea materialelor dure dense, cum ar fi WC-Co.
Această friabilitate controlată este cuantificată de indicele de duritate (DE) și indicele de friabilitate (FI) utilizat în specificațiile de calitate abrazive. GC arată de obicei un TI de 45–55 și un FI de 35–45 - valori care îl plasează între tăierea agresivă a SiC negru și duritatea aluminei topite, făcându-l optim pentru șlefuirea de precizie acolo unde reținerea formei și finisarea suprafeței contează simultan. Pentru aplicații care necesită o finisare foarte fină, micropulbere verde de carbură de siliciu gradele extind această performanță în teritoriu de finisare a suprafeței sub-micron.
Selectarea mărimii granulației pentru operațiunile de măcinare WC-Co
Alegerea granulației în șlefuirea cu carbură cimentată implică echilibrarea ratei de îndepărtare a materialului față de integritatea suprafeței. Granulele mai grosiere taie mai repede, dar lasă straturi mai adânci de deteriorare a suprafeței care trebuie îndepărtate în trecerile ulterioare; granulația mai fină îmbunătățește finisarea, dar crește sarcina termică pe unitate de suprafață dacă ratele de avans nu sunt ajustate în consecință.
| Tip operațiune | Gama de granulație recomandată | Rugozitatea suprafeței țintă (Ra) | Note |
|---|---|---|---|
| Îndepărtare brută | 46-60 ochiuri | 0.8-1,6 µm | Debit mai mare de lichid de răcire; monitorizați pentru frotiul de cobalt |
| Slefuire semifinisată | 80-120 ochiuri | 0.4-0,8 µm | Trecere de tranziție; critic pentru ameliorarea stresului |
| Termina / măcinarea formei | 150-240 ochiuri | 0.1-0,4 µm | Se preferă gradul de duritate al roții H–J |
| Lepătură de precizie / şlefuire | F400–F1200 (micro pulbere) | <0.05 µm | Folii de lepătură, fără abrazive sau lipite cu rășină |
Compatibilitatea sistemului Bond și specificațiile roților
Abrazivul GC este utilizat în vitrificat, rezinoid, și construcții de roți metalice, fiecare potrivit pentru diferite contexte de măcinare WC-Co. Legături vitrificate domină șlefuirea cilindrică și superficială de precizie a carburii, deoarece structura de legătură rigidă păstrează toleranța la formă, permite o îmbrăcare eficientă, și acceptă modele cu porozitate deschisă care reduc încărcarea așchiilor. Legăturile rezinoide absorb vibrațiile și se potrivesc cu geometriile cu tăiere întreruptă. Legăturile metalice sunt preferate pentru șlefuirea profilului formelor complexe de carbură, unde uzura roților trebuie redusă la minimum pe perioade lungi..
Gradul de duritate al roții și numărul structurii sunt la fel de critice ca tipul abraziv. Pentru WC-Co cu conținut de cobalt mai jos 10 % în greutate, o nota mai grea (I–K vitrificat) rezistă defalcării premature. Calități cu conținut ridicat de cobalt (mai sus 15 % în greutate) sunt mai dure și necesită o roată mai moale (F–H) pentru a evita geamurile cauzate de deformarea plastică a liantului care se întinde pe porii roții. Structura numerelor 8–10 (deschide) reduce acumularea de căldură în ambele cazuri.
Managementul termic: Prevenirea arsurilor prin șlefuire la sculele din carbură
Conductivitate termică scăzută a carburii cimentate (20–85 W/m·K în funcție de conținutul de Co) concentrează căldura la interfața de măcinare. Punctul de topire al cobaltului 1,495 °C sună liniştitor, dar cobaltul se oxidează și se transformă de fază la temperaturi care pot fi realizate la măcinarea uscată sau slab răcită deasupra 600 °C. Consecințele — efortul de tracțiune rezidual și oxidarea intergranulară — reduc în mod măsurabil rezistența la rupere transversală..
Managementul termic eficient cu roțile GC necesită:
- Lichid de răcire sintetic solubil în apă la minimum 10–15 L/min, direcționat înaintea arcului de contact pentru a uda în prealabil piesa de prelucrat
- Vitezele roților potrivite cu tipul de legătură — roți vitrificate GC sunt de obicei evaluate 35 Domnișoară; depășirea acestuia crește temperatura interfeței indiferent de volumul lichidului de răcire
- Frecvența de îmbrăcare suficientă pentru a menține nisipul ascuțit; granulele GC plictisitoare frecați mai degrabă decât tăiați, conversia energiei mecanice în căldură la pierderi de eficiență care depășesc 30%
- Viteza de trecere a piesei de prelucrat a crescut mai degrabă decât a redus atunci când monitorizarea temperaturii suprafeței indică creșterea termică - contra-intuitiv, dar eficient în distribuirea căldurii pe o zonă mai mare
- Treceri de scoatere de 2-3 fără alimentare pentru a elimina deformarea elastică și stresul rezidual înainte de măsurare
GC vs. Abrazive diamantate pentru șlefuirea carburilor: O comparație practică
Roțile diamantate depășesc GC la cele mai dure calități WC în ceea ce privește rata de îndepărtare a stocurilor și durata de viață a roții, dar diferența de cost - roțile diamantate rulează de obicei de 8-15 ori prețul roților GC comparabile - schimbă calculul economic pentru multe magazine. GC rămâne alegerea practică pentru trecerile de degroșare, pentru magazine cu sarcini mixte de carbură și HSS, și acolo unde flexibilitatea inventarului roților contează. Roțile diamantate impun o provocare de îmbrăcare pe care roțile vitrificate GC nu o fac: Pansamentul rotativ cu diamant este standard pentru GC și nu adaugă nicio cerință de scule speciale.
Punctul de tranziție este, în general, clasele WC-Co cu dimensiunea granulelor de carbură dedesubt 1 µm (clase submicronice, duritatea de deasupra 1,700 HV) prelucrate la o toleranță strânsă. La acea intersecție, economia de șlefuire cu diamante se îmbunătățește. Pentru aplicații standard ISO K și P clase de carbură la toleranțe de peste ±0,01 mm, roțile verzi din SiC rămân competitive din punct de vedere al costurilor și suficient din punct de vedere tehnic atunci când este specificat în mod corespunzător. Este demn de remarcat faptul că standardele de puritate care definesc calitatea GC împărtășesc o metodologie de măsurare comună cu SiC de calitate semiconductoare - așa cum sa explorat în contextul 6N carbură de siliciu în formă α de puritate ridicată — ilustrând modul în care scări abrazive și electronice de calitate SiC se conectează la nivel de chimie cristalină.
SiC negru, în timp ce mai dur decât alumina, nu se potrivește cu puritatea sau friabilitatea constantă a GC pentru șlefuirea de precizie cu carbură - o distincție relevantă pentru cumpărătorii care caută medii cu aplicații multiple, după cum este ilustrat în profilurile regionale de aprovizionare precum Carbură de siliciu neagră de vânzare în Thailanda unde ambele clase deservesc segmente industriale diferite.
Întrebări frecvente
Q: Ce nivel de puritate SiC este necesar pentru roțile de șlefuit utilizate pe carbură cimentată?
O: Carbură de siliciu verde pentru fabricarea roților abrazive lipite ar trebui să respecte o puritate SiC ≥99,0% (FEPA sau GB/T 2480 standard). SiC negru de puritate inferioară (≤98,5% SiC) conține mai mult fier și incluziuni libere de carbon care reduc consistența durității și introduc puncte moi în boabele abrazive, accelerând uzura neuniformă a roților pe piesele de prelucrat WC-Co.
Q: Roțile verzi SiC pot fi folosite uscate la șlefuirea inserțiilor din carbură de tungsten?
O: Slefuirea uscată a WC-Co cu roți GC nu este recomandată pentru operațiuni de finisare sau semifinisare. Temperaturile interfeței pot depăși 600 °C în câteva secunde, inițierea oxidării cobaltului și a tensiunii reziduale de tracțiune care degradează rezistența la rupere transversală. Pot fi tolerate treceri scurte de șlefuire brută cu suflare imediată de aer, dar lichidul de răcire solubil în apă la 10–15 L/min este specificația minimă pentru orice funcționare susținută.
Q: Ce denumire de granulație FEPA corespunde șlefuirii de finisare a sculelor de tăiere din carbură la Ra 0.2 µm?
O: Atingerea lui Ra 0.2 µm pe WC-Co necesită de obicei o roată GC FEPA F150 până la F220 în trecerea de șlefuire, urmată, opțional, de o etapă de lepare folosind micropulbere F400–F600. Grad de duritate J–K (vitrificat) la numărul structurii 8 este specificația standard pentru această gamă de finisare a suprafeței în conformitate cu parametrii convenționali de șlefuire cilindric.
Q: Cum afectează conținutul de cobalt din calitatea de carbură selecția roților?
O: Conținut mai mare de cobalt (mai sus 15 % în greutate Co) crește duritatea și ductilitatea piesei de prelucrat, care promovează pete de cobalt pe porii roții - o cauză principală a geamului. Pentru aceste note, o roată GC mai moale (gradul vitrificat F–H) cu structura deschisa (numărul 9–11) este specificat pentru a asigura acţiunea de auto-imbracare. Clase cu conținut scăzut de cobalt (de mai jos 6 % în greutate Co) sunt mai fragile și mai abrazive pentru roată; o nota mai grea (eu–K) cu structură mai strânsă (7–9) păstrează forma mai mult timp.
Q: Care este viteza tipică a roții pentru roțile SiC verzi vitrificate pe mașinile de șlefuit cu carbură?
O: Roțile GC vitrificate standard pentru șlefuirea cu carbură au o viteză maximă de funcționare de 35 Domnișoară (aproximativ 3.500–4.500 RPM, în funcție de diametrul roții), pentru ISO 525 și cerințele de marcare ANSI B7.1. Sunt disponibile variante vitrificate de mare viteză, evaluate la 45–50 m/s, dar necesită întărirea corpului roții și protejarea mașinii evaluată corespunzător. Operarea peste viteza marcată este o încălcare a siguranței și invalidează marja de certificare a vitezei de explozie a roții.
Despre Henan Abrazivi Superiori (HSA)
Henan Abrazivi Superiori (HSA) este un furnizor global din China de materiale abrazive și ceramice avansate de înaltă performanță pentru aplicații industriale din întreaga lume. Gama noastră de produse de bază include carbură de siliciu neagră, carbură de siliciu verde, carbură de siliciu de calitate electronică (Sic), alumină topită albă, alumină topită brună, carbură de bor, aluminați de calciu topiți, și abrazivi SG.
Servirea clienților în 30+ ţări, HSA furnizează materiale de încredere pentru abrazivi, refractare, ceramica tehnica, aplicatii semiconductoare, lustruire de precizie, sablare, metalurgie, si materiale de constructii performante.
Obțineți o cotație sau o mostră gratuită
Căutăm un furnizor de încredere de materiale abrazive premium și ceramice avansate? Contactați astăzi echipa noastră tehnică - răspundem în termen 24 ore și poate aranja mostre gratuite pentru proiecte calificate.
- 📧 E-mail: sales@superior-abrasives.com
- 💬 WhatsApp: +86-186-3863-8803