Specificați morfologia greșită a particulelor într-o roată de șlefuit cu carbură de siliciu verde, iar consecințele sunt măsurabile într-un singur schimb de producție: temperaturi ridicate de măcinare, uzură accelerată a roților, și finisaje de suprafață care se încadrează în afara toleranței. Pentru ingineri care optimizează timpii de ciclu sau reduc costul pe piesă, înțelegerea modului în care forma granulelor guvernează acțiunea de tăiere nu este academică - determină în mod direct dacă o roată termină un lot sau glazură la jumătatea acestuia.
De ce morfologia cerealelor este o variabilă primară de performanță
Carbura de siliciu verde este sintetizată la temperaturi superioare 2200 °C într-un cuptor Acheson, iar structura cristalină rezultată este predominant α-SiC hexagonal (6Politipurile H și 4H). Concasarea și măcinarea acestei materii prime produce boabe a căror formă depinde de mecanica ruperii: planurile de clivaj se propagă preferenţial de-a lungul {0001} planuri bazale şi {10-10} planuri prismatice, dând fie blocuri, unghiular, sau particule asemănătoare acului, în funcție de tipul morii, raport de reducere, și protocolul de screening.
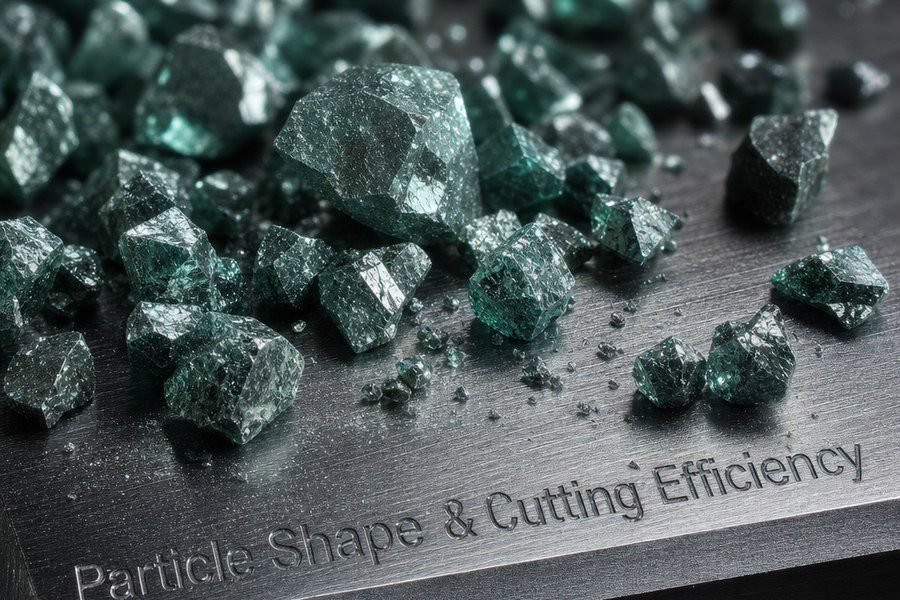
Fiecare clasă de morfologie interacționează cu suprafața piesei de prelucrat printr-o geometrie de tăiere distinctă. Granulele unghiulare prezintă mai multe unghiuri acute de denivelare față de zona tăiată. Boabele blocate prezintă mai puține margini de tăiere, dar distribuie sarcina pe o zonă de contact mai mare. Granulele asemănătoare acului sau alungite sunt slabe din punct de vedere mecanic și se fracturează ușor sub sarcină laterală. Aceste diferențe se propagă direct în rata de îndepărtare a materialului (MRR), energie specifică de măcinare, și rugozitatea suprafeței Ra.
unghiular vs. Cereale blocate: Acțiune de tăiere comparată
Boabele unghiulare - produse în mod obișnuit prin zdrobirea controlată a falcilor cu o singură trecere - furnizează presiune specifică mare de tăiere la fiecare punct de nisip. Geometria vârfului acut inițiază micro-tăierea mai degrabă decât arătura, reducerea componentelor de frecare și arătură ale echilibrului forțelor de măcinare. În aplicații cu carbură cimentată și aliaje dure neferoase, SiC verde unghiular de grad F arată în mod constant 15-25 % MRR mai mare în comparație cu echivalentele semi-blocate la aceeași adâncime de tăiere.
Boabele blocate, prin contrast, sunt preferate acolo unde retenția marginilor și stabilitatea formei roții contează mai mult decât viteza de tăiere brută. Raporturi de aspect mai mici rezistă la extragerea timpurie din matricele de legături vitrificate, iar suprafața de contact mai mare între granule și legături susține forțe normale mai mari înainte de fractură. Pentru șlefuirea de precizie a sticlei optice, morfologia blocată reduce evenimentele de ciobire și menține Ra mai jos 0.2 µm mai fiabil decât stocul unghiular.
Clasificarea morfologiei și standardele de măsurare
Forma boabelor este cuantificată prin mai mulți parametri definiți în ISO 9137 și standardele FEPA. Cele mai relevante din punct de vedere operațional sunt raportul de aspect (lungime-latime), indicele de angularitate (AI), și procentul de particule alungite. Instrumente de difracție cu laser și de analiză dinamică a imaginii - cum ar fi cele compatibile cu ISO 13322-2 — poate rezolva siluetele de particule la un debit mare și poate semnala loturi în afara specificațiilor înainte de lipire.
| Tipul Morfologic | Raportul de aspect (Tipic) | Aplicație primară | Schimb de performanță cheie |
|---|---|---|---|
| unghiular / Ascuțit | 1.5 - 2.2 | Carbură cimentată, ceramică, aliaje dure | MRR ridicat; auto-ascuțire mai rapidă; durata de viata mai scurta a rotii |
| Semi-Blocky | 1.2 - 1.5 | Roți de măcinare de precizie, bastoane de şlefuit | MRR echilibrat și uzura roților; compatibilitate versatilă a legăturilor |
| Blocky / Echiaxial | 1.0 - 1.2 | Sticlă optică, ceramică avansată, trântind | Rugozitate scăzută a suprafeței; rezistență mare la sarcină; rata de tăiere mai lentă |
| Alungit / Ca un ac | >2.5 | Specialități abrazive acoperite, lepăitură liberă | Acțiune de micro-scriere; fragil sub sarcina laterală |
Cum interacționează forma particulelor cu tipul de legătură și dimensiunea granulației
Morfologia nu funcționează izolat - interacționează cu chimia legăturii și cu dimensiunea granulației pentru a determina geometria efectivă de tăiere la suprafața roții. În sisteme de legături vitrificate, matricea de sticlă face punți peste fațetele granulației; boabele blocate maximizează această zonă de contact, în timp ce boabele unghiulare pot prezenta puncte de concentrare a tensiunilor care inițiază micro-fisurarea în puntea de legătură la forțe normale mari. Roțile legate cu rășină tolerează mai ușor particulele unghiulare, deoarece matricea polimerică asigură amortizare vâscoelastică.
Dimensiunea granulației amplifică efectele morfologice. La denumiri grosiere (F24–F46), Granulele SiC verzi unghiulare produc o îndepărtare agresivă a materialului cu un spațiu relativ deschis pentru așchii. Pe măsură ce nisipul se termină, trece pe teritoriul F120–F220, dimensiunea absolută a granulelor se micșorează până la punctul în care diferențele de morfologie devin secundare chimiei suprafeței și comportamentului de grupare. Acesta este unul dintre motivele pentru care aplicațiile de precizie - inclusiv cele discutate în articolul nostru despre carbură de siliciu vs. alumină topită pentru lemn finisare - specifică adesea distribuții înguste ale dimensiunilor particulelor alături de criteriile morfologice.
Efecte morfologice în abraziv acoperit vs. Produse abrazive lipite
Abrazivele acoperite impun un set fundamental diferit de constrângeri asupra formei granulelor. Într-un produs acoperit, boabele sunt depuse într-un singur strat și orientate — în acoperire electrostatică — cu axa cea mai lungă perpendiculară pe suport. Acest lucru înseamnă boabele alungite îmbunătățesc în mod activ densitatea muchiei de tăiere pe suprafata abraziva. Pentru șlefuirea cu bandă a metalelor neferoase și compozitelor, boabele alungite de SiC verzi măresc muchiile de tăiere pe unitate de suprafață, reducerea forțelor unitare și generarea de căldură per punct de nisip.
În roți lipite, aceeași alungire devine un pasiv. Granulele care ies cu mult dincolo de linia de legătură sunt predispuse la fracturi timpurii sub încărcarea ciclică a impactului a tăieturilor întrerupte. Echipele de achiziții care aprovizionează SiC verde pentru mai multe tipuri de produse trebuie, prin urmare, să specifice morfologia separat pentru aplicațiile acoperite și lipite - o decizie de cumpărare cu un singur grad, bazată numai pe chimie, va produce rezultate suboptime în cel puțin o linie de produse. Același principiu se aplică atunci când SiC verde este evaluat pentru medii industriale specializate, ca carbură de siliciu în aplicații de petrol și gaze de fond, unde fiabilitatea mecanică în condiții de solicitare ciclică este critică.
Lista de verificare a specificațiilor practice pentru achiziții
La solicitarea de oferte sau la revizuirea certificatelor de conformitate, inginerii ar trebui să valideze următorii parametri pentru a se asigura că morfologia se aliniază cu procesul intenționat:
- Gama de raport de aspect — solicitați D10/D50/D90 de la analiza dinamică a imaginii, nu înseamnă doar dimensiunea de la difracția laser, deoarece difracția nu poate rezolva forma.
- Procentul de particule alungite care depășește raportul de aspect 2.0 — o valoare mai sus 8 % în clasele F60–F120 semnalează de obicei un control inadecvat al frezării.
- Indicele de unghiulare pe FEPA sau echivalent — confirmați metoda utilizată, deoarece valorile AI de la diferite instrumente nu sunt direct comparabile.
- Fotomicrografia SEM a eșantionului reprezentativ - o singură imagine la mărire × 100 dezvăluie gruparea, contaminarea suprafeței, și anomalii de formă brute pe care datele cantitative le pot pierde.
- Densitatea în vrac și raportul densității în vrac — un raport densitate în vrac de mai sus 1.25 indică unghiulare ridicată și ineficiență de ambalare care va afecta calculul volumului de legături în formularea roții.
Carbura de siliciu verde produsă la standarde de morfologie consecvente sprijină, de asemenea, performanța în aplicații termice și structurale. Aceeași claritate cristalografică care determină eficiența tăierii la temperatura ambiantă contribuie la rezistența la șoc termic în medii cu temperatură înaltă - o conexiune explorată în acoperirea noastră despre carbură de siliciu pentru material refractar cazuri de utilizare.
Întrebări frecvente
Q: Ce raport de aspect este considerat optim pentru carbura de siliciu verde utilizată la roțile de șlefuit vitrificate?
O: O morfologie semi-blocoasă cu un raport de aspect de 1,2–1,5 este în general optimă pentru sistemele de legături vitrificate. Această gamă maximizează suprafața de contact a legăturii cerealelor pentru a rezista la tragere în cazul forțelor normale de șlefuire, păstrând în același timp suficientă angularitate pentru a susține o rată rezonabilă de îndepărtare a materialului. Rapoartele de mai sus 2.0 în roțile vitrificate accelerează ruptura punții de legătură, în special la vitezele periferice ale roții de mai sus 35 Domnișoară.
Q: Cum afectează forma particulelor rugozitatea suprafeței Ra în șlefuirea ceramică de precizie?
O: Blocky, boabele echiaxiale produc în mod constant valori Ra mai mici decât echivalentele unghiulare la aceeași denumire de granulație. În măcinarea de precizie a aluminei și zirconiei la F220, SiC verde blocat deține de obicei Ra în intervalul 0,08–0,15 µm, în timp ce materialul unghiular la aceeași granulație produce Ra de 0,18–0,28 µm datorită canalelor individuale de zgârieturi mai adânci și formării neregulate de așchii.
Q: Care standard guvernează măsurarea formei particulelor pentru boabele abrazive, și ce instrumente sunt acceptabile?
O: ISO 13322-2 acoperă metode de analiză dinamică a imaginilor pentru caracterizarea formei particulelor și este standardul cel mai larg referit pentru morfologia granulelor abrazive. Instrumente de la Retsch (Camsizer X2), Sympatec (QICPIC), și Malvern (Morfologie 4) sunt în mod obișnuit acceptate de marii producători de roți. Doar difracția cu laser (ISO 13320) este insuficientă deoarece calculează un diametru echivalent al sferei și nu poate rezolva raportul de aspect sau indicele de unghiulare.
Q: Poate fi folosit același grad de nisip verde SiC atât pentru curele abrazive acoperite, cât și pentru roțile de șlefuit lipite?
O: Nu fără verificarea morfologiei. Curelele abrazive acoperite beneficiază de particule alungite (raport de aspect 1,8–2,5) care se orientează vertical în timpul acoperirii electrostatice și măresc densitatea muchiei de tăiere. Roțile lipite funcționează mai bine cu boabele blocate sau semiblocate. Utilizarea unui lot acoperit cu abraziv optimizat într-o formulare de roată vitrificată crește riscul de fractură prematură a boabelor și scade raportul G (volumul de material îndepărtat per unitate de volum de roată uzată) cu până la 20-30 %.
Q: Forma particulelor de SiC verde se degradează în timpul depozitării, și cum ar trebui manipulat materialul în vrac pentru a păstra morfologia?
O: Vârfurile unghiulare ale granulelor sunt susceptibile la uzură în timpul manipulării în vrac. Picături în cădere liberă depășind 1.5 m şi transport pneumatic la viteze de mai sus 18 m/s mărește măsurabil proporția de boabe rotunjite sau ciobite, în special în clasele F46–F80, unde boabele individuale sunt suficient de mari pentru a se impacta reciproc la energie cinetică mare. Sacii vrac trebuie depozitați pe paleți plati, nu a stivuit niciodată mai mult de două înălțime, și transferat folosind melc șurub sau transportoare cu bandă, mai degrabă decât linii pneumatice de mare viteză, atunci când conservarea morfologiei este critică.
Despre Henan Abrazivi Superiori (HSA)
Henan Abrazivi Superiori (HSA) este un furnizor global din China de materiale abrazive și ceramice avansate de înaltă performanță pentru aplicații industriale din întreaga lume. Gama noastră de produse de bază include carbură de siliciu neagră, carbură de siliciu verde, carbură de siliciu de calitate electronică (Sic), alumină topită albă, alumină topită brună, carbură de bor, aluminați de calciu topiți, și abrazivi SG.
Servirea clienților în 30+ ţări, HSA furnizează materiale de încredere pentru abrazivi, refractare, ceramica tehnica, aplicatii semiconductoare, lustruire de precizie, sablare, metalurgie, si materiale de constructii performante.
Obțineți o cotație sau o mostră gratuită
Căutăm un furnizor de încredere de materiale abrazive premium și ceramice avansate? Contactați astăzi echipa noastră tehnică - răspundem în termen 24 ore și poate aranja mostre gratuite pentru proiecte calificate.
- 📧 E-mail: sales@superior-abrasives.com
- 💬 WhatsApp: +86-186-3863-8803