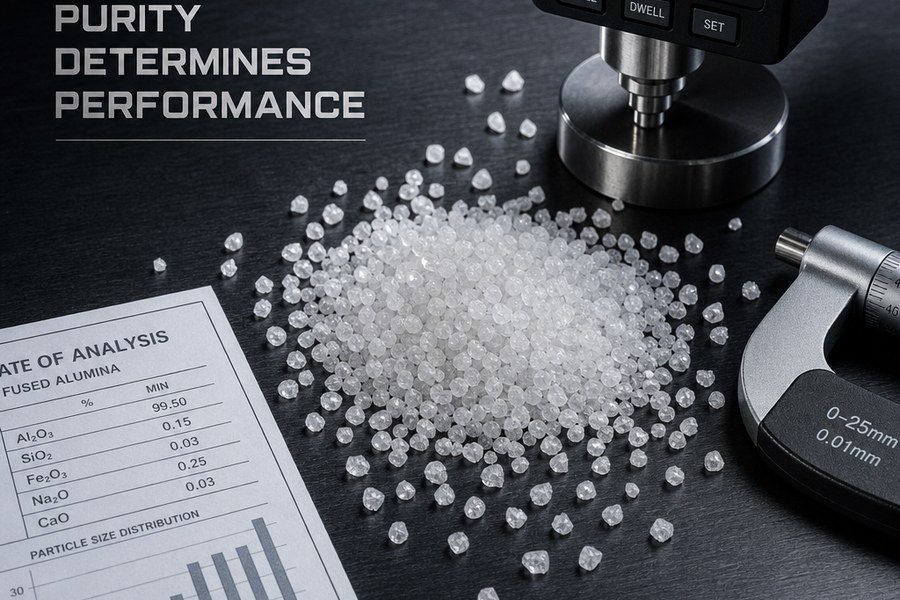
Niedokładny certyfikat analizy dla białego topionego tlenku glinu (WFA) to coś więcej niż tylko fałszywe przedstawienie przesyłki — może to spowodować katastrofalne w skutkach uszkodzenie wykładziny ogniotrwałej, niespójne profile powierzchni podczas obróbki strumieniowo-ściernej, lub spadek trwałości ściernicy o 15–20%.. Inżynierowie i specjaliści ds. zakupów, którzy polegają wyłącznie na szczegółowych zapewnieniach dostawcy, ryzykują instalacją mediów o ukrytej dużej zawartości sodu lub pozostałościach niestopionego tlenku glinu, prowadzące do odprysków, przedwczesne zużycie, i kosztownych przestojów w produkcji. W tym przewodniku dekodowano krytyczne parametry chemiczne i fizyczne, które należy zweryfikować w certyfikacie COA, aby mieć pewność, że WFA spełnia dokładnie wymagania aplikacji.
1. Zrozumienie krytycznej roli składu chemicznego
Czystość chemiczna oddziela najwyższej jakości biały stopiony tlenek glinu od podstawowego materiału elektrotopionego. Certyfikat COA zawiera listę głównych składników i śladowych zanieczyszczeń, każdy z nich wywiera specyficzny wpływ na stabilność materiału ogniotrwałego i działanie ścierne. Zawartość Al₂O₃ bezpośrednio reguluje twardość, podczas gdy tlenki alkaliczne decydują o wydajności w wysokich temperaturach. Ignorowanie tych wartości powoduje nieprzewidywalną rozszerzalność cieplną i zmniejszoną siłę wiązania w ściernicach ceramicznych. Aby uzyskać szerszy przegląd powiązanych materiałów, zobacz nasze przewodnik na białym, czarny, i brązowy stopiony tlenek glinu.
Al₂O₃ w COA oznacza całkowity dostępny tlenek glinu, ale specyfikacją, której naprawdę potrzebujesz, jest tlenek glinu alfa (α-Al₂O₃) zawartość fazy. Proces stapiania, który przebiega zbyt chłodno lub postępuje zbyt szybko, pozostawia nieprzekształcony gamma tlenek glinu, miękki, faza higroskopijna, która pogarsza wytrzymałość ziarna. Raport COA 99.30% Tylko Al₂O₃ 92% faza alfa będzie działać gorzej przy szlifowaniu twardych stali niż a 99.10% Ziarno Al₂O₃ z 97% faza alfa. Zawsze porównuj całkowitą zawartość Al₂O₃ z zawartością procentową fazy alfa; renomowani producenci wyraźnie podają tę wartość.
2. Krytyczna nieczystość: Kontrolowanie tlenku sodu (Na₂O)
Ze wszystkich pierwiastków śladowych, tlenek sodu wymaga najściślejszej kontroli. Przemysłowy tlenek glinu zawiera pozostałości Na₂O z procesu rafinacji firmy Bayer, a niewystarczająca fuzja nie powoduje jego ulatniania się. Uwięziony sód reaguje z wiązaniami krzemianowymi w betonach ogniotrwałych, tworząc fazę szklistą, która przecina moduł pękania na gorąco (HMOR) do 30% w temperaturze 1300°C. W materiałach ściernych, wysoka zawartość Na₂O tworzy słabszą sieć krystaliczną, która szybko tępi się pod ciśnieniem. Aby zrozumieć szersze zastosowania tego materiału, eksploruj zastosowanie węglika krzemu w podobnie wymagających środowiskach.
- Przereagowany sód chemicznie wiąże się w krysztale tlenku glinu po odpowiednim stopieniu, stwarzające mniejsze ryzyko.
- Nieprzereagowany sód utrzymuje się w postaci wolnego Na₂O, aktywnie tworzące niskotopliwe eutektyki z użyciem krzemionki.
- WFA najwyższego poziomu określa Na₂O ≤ 0.30%, z ocenami premium osiągającymi ≤ 0.10% poprzez kontrolowane, przedłużone topienie.
3. Kwantyfikacja integralności fizycznej: Gęstość nasypowa i kształt ziarna
Certyfikat autentyczności powinien raportować nie tylko dane chemiczne. Właściwości fizyczne – szczególnie gęstość nasypowa— ujawniają porowatość ziaren i trwałość kryształów, parametry niewidoczne dla samej analizy składu. Chemicznie czyste ziarno, pełne wewnętrznych pustek, zachowuje się jak słabszy materiał, pochłanianie wiązania i pękanie przy niskich progach. Gęstość nasypowa stanowi bezpośredni wskaźnik solidności strukturalnej.
Dokładna ocena wymaga testów zgodnie z ASTM C29 lub ISO 5311 standardy. Gęstsze ziarna pakują większą masę w tę samą objętość, co oznacza w pełni stopioną strukturę z minimalnym uwięzieniem gazu. Porównując dwie partie WFA o identycznym rozkładzie wielkości, ten o niższej gęstości nasypowej niezmiennie zawiera więcej pustych ziaren i zapewnia niższą wydajność usuwania naddatku. Zawsze żądaj, aby certyfikat autentyczności zawierał listę konkretnego standardu użytego do pomiaru. Aby głębiej zagłębić się w podstawy, przeczytaj więcej o czym jest stopiony tlenek glinu.
| Aplikacja WFA | Krytyczny parametr COA | Ryzyko niezgodności |
|---|---|---|
| Odlewy ogniotrwałe | Na₂O ≤ 0.15% | Tworzenie beta-glinu; przedwczesna utrata wytrzymałości na gorąco |
| Klejone tarcze szlifierskie | Gęstość luzem | Zmniejszona retencja ziarna; nadmierna częstotliwość ubierania się |
| Media wybuchowe | Rozkład wielkości cząstek | Niespójny profil powierzchni; awaria wzoru kotwicy |
| Ceramiczne filtry piankowe | α-Al₂O₃ Faza ≥ 95% | Uwodnienie fazy gamma powodujące wady odlewnicze |
4. Dekodowanie rozkładu wielkości cząstek: Niuanse standardu FEPA
Makrogryty zazwyczaj mają oznaczenia F FEPA (F12–F220), natomiast mikrogrysy przylegają do serii P (P240–P2500). Certyfikat autentyczności musi określać nie tylko gatunek nominalny, ale także dopuszczalne limity dla surowca gruboziarnistego, mediana, i drobne frakcje. Zbyt szerokie rozkłady powodują segregację w mieszankach ogniotrwałych i powodują rozproszenie wykończenia powierzchni podczas szlifowania precyzyjnego. Wartości te określają zakres funkcjonalny ziarna, nie tylko etykieta.
Prawdziwa specyfikacja F46 wymaga d50 (średni rozmiar) między 310 I 370 µm, jednak tania przetworzona partia może spełniać wymogi F46 w zakresie limitu nadwymiaru d3, jednocześnie niosąc zbyt dużą objętość -45 µm grzywny. Drobne cząstki powodują powstawanie osadów w układach chłodziwa i zmniejszają siłę wiązania produktów ściernych. Wyrafinowani nabywcy żądają modelu d10, d50, i wartości d90 na COA, aby odwzorować pełną krzywą dystrybucji. Wąski stosunek d90/d50 sygnalizuje ostrą klasyfikację, przekłada się na stałe usuwanie materiału i przewidywalną gęstość upakowania w kształtowanych materiałach ogniotrwałych.
5. Sprawdzanie struktury kryształu poprzez gęstość luźnego upakowania
Gęstość luźnego upakowania wykracza poza prosty pomiar masy i pozwala określić ilościowo interakcję geometrii ziarna i tekstury powierzchni. Kątowy, blokowe ziarna z prawidłowo stopionego, Wlewek wolno chłodzony osiąga wyższą gęstość upakowania niż ziarna drzazgowe lub igłowe powstałe w procesie pośpiesznym. Parametr ten bezpośrednio koreluje z przewodnością cieplną w ogniotrwałych wyłożeniach podporowych oraz z rozstawem cząstek ściernych w ściernicach o spoiwie żywicznym. Więcej informacji na temat powiązanych materiałów, zobacz nasz kompletny przewodnik na temat zaawansowane ceramiczne materiały ścierne z węglika krzemu.
- Wlać próbkę WFA do skalibrowanego kubka gęstości bez stukania i wibracji, zgodnie z przywołaną normą ISO/ASTM.
- Sprawdź zmierzona wartość zgodnie ze specyfikacją dostawcy – WFA premium zazwyczaj daje 1,75–2,05 g/cm3 dla grysu F24–F80.
- Porównaj wynik z gęstością nasypową: znaczna rozbieżność wskazuje na słabą kontrolę kształtu lub nadmierne drobne zanieczyszczenie.
- Odrzuć każdą partię, której gęstość upakowania spada bardziej niż 5% poniżej zakontraktowanego minimum, ponieważ sygnalizuje to skróty operacyjne w kruszeniu i klasyfikacji.
6. Wykrywanie czerwonych flag COA: Materiał magnetyczny i ukryta wilgoć
Nawet certyfikat COA charakteryzujący się doskonałym składem chemicznym i rozmiarem może ukryć istotną wadę: zanieczyszczenie żelazem magnetycznym. Podczas procesu fuzji, rozkład elektrod grafitowych i reakcja z boksytem zawierającym żelazo lub tlenkiem glinu powoduje wytworzenie cząstek żelazokrzemu i magnetytu. Bez dokładnej separacji magnetycznej, cząstki te osadzają się w białym stopionym tlenku glinu, a później utleniają się w wyłożeniu ogniotrwałym, tworzenie lokalnych gorących punktów i odpryskiwanie podczas pracy.
Wartość przekraczająca 0.05% materiał magnetyczny na certyfikacie COA gwarantuje natychmiastową odmowę w przypadku jakichkolwiek zastosowań ceramicznych lub wysokotemperaturowych.
Zawartość wilgoci w produkcie końcowym często pojawia się po namyśle w sprawie COA, ale ma ogromne znaczenie. WFA dostarczane w pojemnikach bez wyściółki, pochodzące z wilgoci, mogą wchłonąć ponad 0.3% wilgoć, promowanie zbrylania w systemach transportu materiałów sypkich i wprowadzanie jonów hydroksylowych do mieszanek ogniotrwałych. Solidny certyfikat COA będzie wykazywać wilgoć jako oddzielną pozycję mierzoną jako strata podczas suszenia, z wartością poniżej 0.10% wymagane do zastosowań w postaci proszku gotowego do prasowania. Nigdy nie akceptuj certyfikatu autentyczności, który pomija te pozornie drobne parametry – ich brak często sygnalizuje dostawcy, który nie kontroluje całego procesu produkcyjnego od stapiania po końcowe opakowanie. Aby uzyskać dodatkowy wgląd w właściwości materiałów, dowiedzieć się o wszechstronność kalcynowanego tlenku glinu.
Często zadawane pytania
Q: Jaki procent Al₂O₃ wskazuje na prawdziwy biały topiony tlenek glinu o wysokiej czystości na COA?
A: Dla najwyższej jakości białego topionego tlenku glinu, Certyfikat Analizy (Certyfikat ważności) powinien wykazywać zawartość Al₂O₃ co najmniej 99.5% przez masę, z najwyższymi ocenami przekraczającymi 99.7%. Wszystko poniżej 99.0% zazwyczaj wskazuje na zanieczyszczenie pozostałościami boksytu lub niepełną elektrofuzją, co pogorszy właściwości ogniotrwałe.
Q: Jaki maksymalny tlenek sodu (Na₂O) poziom, który powinienem zaakceptować dla optymalnej klasy ogniotrwałej WFA?
A: Zawartość Na₂O w ważnym certyfikacie COA musi wynosić ściśle ≤ 0.35% wagowo. Poziomy powyżej 0.40% wskazują na słabe mycie lub niewystarczającą elektrolizę, co prowadzi do wzdęć ceramiki i zmniejszonej odporności na szok termiczny w zastosowaniach w piecach. Do materiałów ściernych WFA, granica ≤ 0.40% jest zazwyczaj akceptowalne.
Q: Jaki jest krytyczny materiał magnetyczny (Fe₂o₃ + Sio₂) próg, aby zapobiec defektom glazury?
A: Aby uniknąć plam po wypaleniu i wżerów powierzchniowych w ceramice technicznej, łączna zawartość Fe₂O₃ i SiO₂ w COA nie powinna przekraczać 0.15% (idealnie <0.10%). Indywidualna wartość Fe₂O₃ musi pozostać poniżej 0.05% do produktów wypalanych na biało; wyższa zawartość żelaza powoduje niedopuszczalne brązowe plamy w temperaturach powyżej 1500°C.
Q: Jaki konkretny rozkład wielkości cząstek (PSD) tolerancje muszą być potwierdzone certyfikatem COA dla stałych środków ściernych?
A: Do standardowych ziaren FEPA lub ANSI (NP., F24 lub #24), COA musi przynajmniej to zagwarantować 90% materiału przechodzi przez wyznaczone sito nominalne i to nie więcej niż 8% pozostaje na następnym, grubszym sicie. Suma zatrzymana na dwóch najgrubszych sitach musi wynosić ≤ 15%, z karami (-63 mikronów dla grubego ziarna) ograniczone do < 2% aby zapewnić stałą prędkość cięcia.
Q: Jak sprawdzić rzeczywistą gęstość kryształów na COA i dlaczego jest ona niezbędna do spiekania?
A: WFA o dużej gęstości powinna zgłaszać rzeczywistą gęstość ≥ 3.95 g/cm³ (często 3,96–3,99 g/cm3) przy badaniu metodą piknometrii helowej zgodnie z normą ISO 5017. Poniżej lektura 3.90 g/cm3 sygnalizuje uwięzioną porowatość lub zeszklenie z resztek SiC, co bezpośrednio zmniejsza gęstość spiekania gotowej cegły ogniotrwałej lub elementu ceramicznego nawet o 2–3%.
O Henan Superior Aredives (HSA)
Henan Superior Aredives (HSA) jest chińskim producentem i globalnym dostawcą wysokowydajnych materiałów ściernych i zaawansowanych materiałów ceramicznych do zastosowań przemysłowych na całym świecie. Nasz podstawowy asortyment produktów obejmuje czarny węglik krzemu, zielony węglik krzemu, węglik krzemu klasy elektronicznej (Sic), biały stopiony tlenek glinu, brązowy stopiony tlenek glinu, Węglenie borowe, stopione gliniany wapnia, i materiały ścierne SG.
Obsługa klientów w 30+ kraje, HSA dostarcza niezawodne materiały do materiałów ściernych, refraktory, ceramika techniczna, zastosowania półprzewodników, precyzyjne polerowanie, piaskowanie, metalurgia, i wysokiej jakości materiały budowlane.
Uzyskaj wycenę lub bezpłatną próbkę
Poszukujemy niezawodnego dostawcy najwyższej jakości materiałów ściernych i zaawansowanych materiałów ceramicznych? Skontaktuj się z naszym zespołem technicznym już dziś — odpowiemy w ciągu 24 godzin i może zorganizować bezpłatne próbki dla kwalifikujących się projektów.
- 📧 E-mail: sales@superior-abrasives.com
- 💬 WhatsApp: +86-186-3863-8803