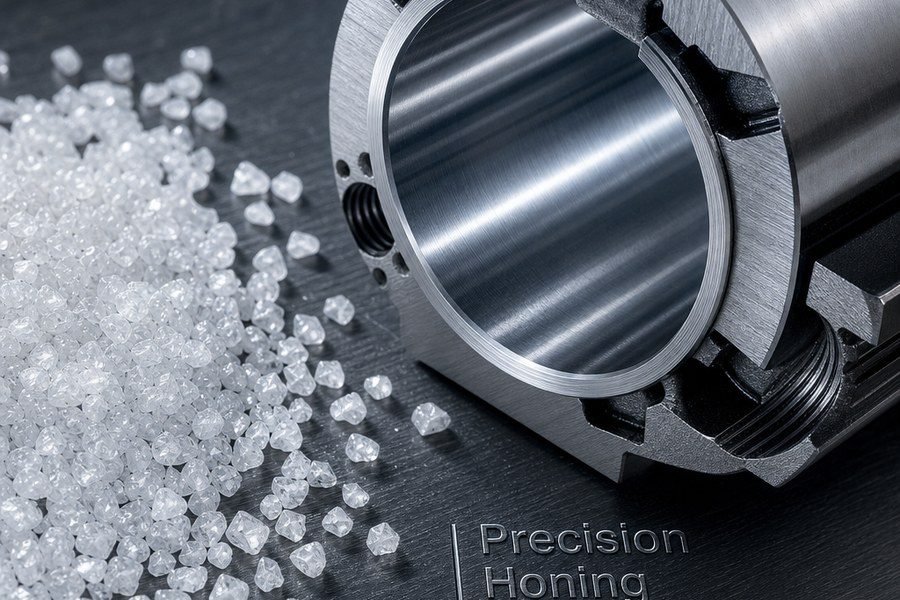
Отвір гідравлічного циліндра оброблений до неправильної шорсткості поверхні — навіть на 0.5 мкм Ra — прискорить знос ущільнення, збільшення внутрішнього витоку, і скоротити термін служби з тисяч годин роботи до сотень. У гідравлічних системах високого тиску, що працюють над 350 бар, наслідки швидко наростають: незапланований простой, гарантійні претензії, і в мобільному обладнанні, катастрофічний збій під час експлуатації. Вибір правильного абразиву для хонінгування отворів не є другорядним рішенням. Це інженерне обмеження з прямими витратами.
Чому обробка поверхні має більше значення, ніж допуск на діаметр отвору
Інженери, що специфікують гідравлічні циліндри, часто зосереджуються на допусках розмірів — округлості отвору, циліндричність, і прямолінійність — розглядаючи обробку поверхні як наступну проблему. На практиці, плато хонінгування на стінці отвору керує поведінкою контакту ущільнення більше, ніж сам діаметр. А плато відточена поверхня з певним Rpk (зменшена висота піку) і Рвк (глибина долини ядра) профіль дозволяє ущільненню швидко закріплюватися без надмірного початкового зносу, в той час як структура долини зберігає мастильну плівку під час роботи в стаціонарному режимі.
Параметри цільової поверхні для більшості промислових гідравлічних циліндрів знаходяться в межах Ra 0,2–0,8 мкм і Rz 1,5–6,0 мкм, з кутами штрихування зазвичай між 30° і 60°. Досягнення цих значень неодноразово під час виробництва потребує абразиву стабільна розсипчастість і гострота, блокова морфологія зерна — характеристики, які найкраще визначають білий плавлений оксид алюмінію.
Що пропонує білий плавлений глинозем, чого немає в інших абразивах
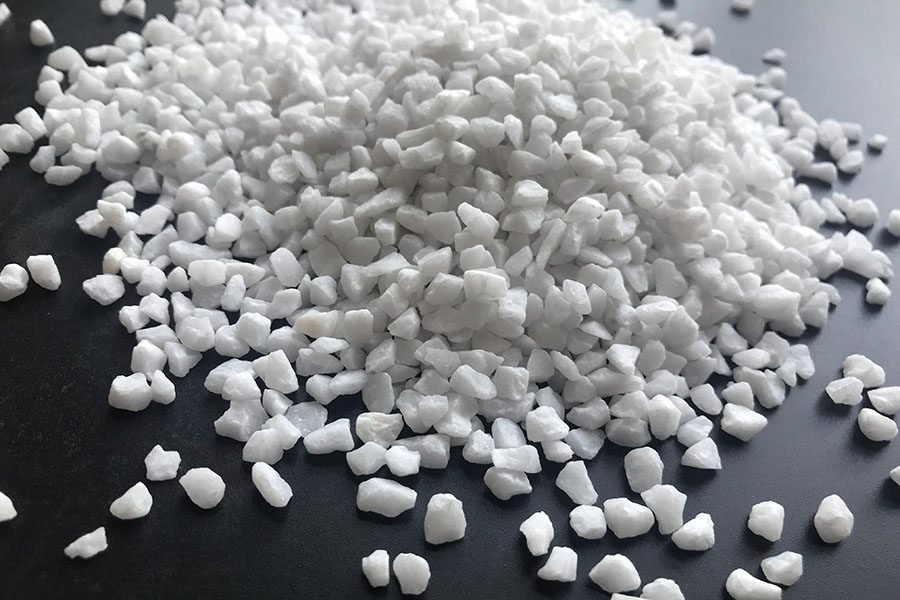
Білий плавлений оксид алюмінію (WFA) виробляється плавленням високочистого оксиду алюмінію за технологією Байєра (зазвичай ≥99,5% Al₂O₃) в електродуговій печі з подальшим дробленням і класифікацією отриманого зливка. Відсутність оксиду заліза і оксиду титану — домішок, присутніх в коричневий плавлений оксид алюмінію — дає зерно твердіше, більш розсипчастий, і хімічно інертний. Для хонінгування, це означає самовідточування поведінки: оскільки зерно тупить під навантаженням, мікророзрив оголює свіжі ріжучі краї, а не скліє.
У порівнянні з абразивами з карбіду кремнію, WFA є менш агресивним, але залишає більш стійкий профіль поверхні на чорних основах. Розуміння фундаментальних відмінностей між цими групами матеріалів — детально описано в посібнику яка різниця між карбідом кремнію та оксидом алюмінію — допомагає інженерам узгодити вибір абразиву з твердістю основи та кінцевими показниками. Для отворів із загартованої сталі в діапазоні 55–65 HRC, Твердість WFA приблизно 9 за шкалою Мооса та його контрольована в’язкість до руйнування робить його еталонним стандартом.
Вибір розміру зерна на етапі обробки отвору
Хонінгування отворів гідроциліндрів відбувається в два-три етапи: грубе хонінгування (знімання штоку та виправлення геометрії), фінішне хонінгування (розвиток профілю поверхні), а іноді плато хонінгування (видалення піку). Кожен етап вимагає різного діапазону зернистості, і вибір за межами цього діапазону призводить до компромісів — або недостатня швидкість видалення матеріалу, або кінцева поверхня занадто груба або занадто гладка для цільового типу ущільнення.
| Етап хонінгування | Рекомендована зернистість WFA (Годувати) | Цільовий Ra (мкм) | Типова швидкість видалення матеріалу |
|---|---|---|---|
| Чорнове хонінгування | F46 – F80 | 1.6 - 3.2 | 0.05 - 0.20 мм/хв |
| Фінішне хонінгування | F120 – F220 | 0.4 - 0.8 | 0.005 - 0.02 мм/хв |
| Хонінг плато | F320 – F400 | 0.2 - 0.4 | 0.001 - 0.005 мм/хв |
| Superfinishing Wash Pass | F600 – F800 | <0.2 | <0.001 мм/хв |
Вибір зернистості також взаємодіє з твердістю з’єднання каменю для хонінгування. Склоподібні сполучні камені з використанням зерен WFA забезпечують швидше відновлення пов’язки та суворіший контроль розмірів, ніж альтернативи смоляним з’єднанням, що робить їх кращим вибором для серійного хонінгування циліндрів.
Критичні специфікації матеріалів WFA для хонінгових каменів
Не весь білий плавлений оксид алюмінію є взаємозамінним. Виробники каменю для хонінгування та кінцеві користувачі, які вказують WFA для хонінгування отворів, повинні оцінювати матеріал за певним набором параметрів. Непослідовний розподіл кристалів за розміром, підвищений вміст Na₂O, або погана однорідність форми зерна безпосередньо зменшить термін служби каменю та фінішну консистенцію.
- Чистота Al₂O₃: мінімум 99.5% — нижча чистота підвищує термічну чутливість і знижує однорідність твердості по зернах.
- Вміст Na₂O: ≤0,30% — сполуки натрію є гігроскопічними і з часом можуть спричинити розвиток мікропористості осклованих каменів.
- Показник форми зерна: краща морфологія від блокової до субблокової; подовжені або пластинчасті зерна непередбачувано ламаються під тиском хонінгування та залишають непостійні профілі поверхні.
- Індекс міцності (для стандарту FEPA): 45–55 для фінішних хонінгувальних сплавів — баланс розсипчастості та швидкого висмикування зерна під високим контактним тиском.
- Гранулометричний склад: щільна класифікація в межах ±5% від зазначеної смуги зернистості, щоб запобігти утворенню грубих зерен, які виходять за межі, глибокими подряпинами на поверхні отвору, обробленої інакше..
Відповідність класу тиску гідравлічної системи та класу абразиву
Клас робочого тиску гідроциліндра визначає геометрію ущільнення, матеріал, і, отже, вікно обробки поверхні, в яке має потрапити свердло. Балони низького тиску (до 100 бар) використання поліуретанових ущільнень допускає більш широкий діапазон Ra, а системи високого тиску вище 350 стрижні з PTFE або композитними ущільнювачами вимагають, щоб фінішне покриття витримувалося в межах ±0,1 мкм Ra для підтримки прийнятної швидкості витоку під час термічного циклу. При цих допусках, консистенція якості абразиву стає проблемою ланцюжка поставок, не просто проблема процесу.
Для довідки, дослідження передових форм глинозему — включаючи обговорення сферичний порошок глинозему Al₂O₃ морфології — ілюструє, як форма зерен на мікрорівні безпосередньо керує механікою взаємодії поверхні. Той самий принцип застосовується до кутових зерен WFA у хонінгувальному камені: розподіл форми є контрольованою змінною, не випадкова властивість.
Сумісність охолоджуючої рідини та ризик забруднення отвору
Білий плавлений оксид алюмінію хімічно стабільний у всьому діапазоні pH звичайних водорозчинних масел для хонінгування (pH 8,5–10,5) і не реагує з сульфурованими або хлорованими добавками рідини для різання, які використовуються в деяких процесах хонінгування чорних металів. Ця стабільність має значення, оскільки несумісність зерна та охолоджуючої рідини може спричинити прискорене хімічне розчинення матриці зв’язків у осклоподібних каменях, збільшення швидкості витягування зерна та занурення вільних абразивних частинок у поверхню отвору — режим забруднення, який ставить під загрозу чистоту гідравлічної рідини внизу.
Чистота отворів після хонінгування оцінюється за ISO 4406 коди чистоти рідини в багатьох специфікаціях гідравлічної системи. Вбудовані абразивні частинки, які пізніше вивільняються в гідравлічний контур, безпосередньо сприяють перевищенню кількості частинок ISO за кодами чистоти, що викликає пошкодження сервоклапана або насоса. Використання хімічно стійкого, повністю класифіковане зерно WFA з перевіреним низьким вмістом вільного кремнезему значно знижує цей ризик порівняно з альтернативами меншої чистоти.
Часті запитання
Q: Який ступінь чистоти Al₂O₃ білого плавленого оксиду алюмінію слід вказати для хонінгування отвору гідравлічного циліндра?
А: Мінімальна чистота 99.5% Al₂O₃ є стандартною специфікацією для застосування в прецизійному хонінгуванні. Оцінки нижче 99.0% додати домішки TiO₂ і Fe₂O₃, які зменшують однорідність твердості та підвищують варіабельність продуктивності різання від зерна до зерна, що призводить до непослідовних значень Ra у виробничій партії.
Q: Який діапазон розмірів зернистості FEPA дає плато-шліфовану обробку, придатну для гідравлічних ущільнень високого тиску?
А: Для плоского хонінгування Ra 0,2–0,4 мкм на отворах із загартованої сталі для систем, що працюють вище 200 бар, Стандартною рекомендацією є зернистість WFA від F320 до F400 у склоподібному камені. Під час фінішного хонінгування перед видаленням піку слід використовувати F120–F220 для встановлення профілю шорсткості сердечника Rk.
Q: Чи можна використовувати хонінгувальні бруски з білого плавленого оксиду алюмінію на хромованих отворах гідроциліндрів?
А: Так, з кваліфікацією. Твердий хром (800–1000 HV) добре реагує на хонінгування WFA з використанням зернистості F220–F400 при зниженому тиску хонінгування (типово 0,3–0,8 МПа контактний тиск проти 1,0–2,5 МПа для сталі). Надмірний тиск викликає мікротріщини шару хрому. Для отворів з товстим покриттям EN або покриттям HVOF, алмазні або CBN камені є більш доречними, ніж звичайні WFA.
Q: Який кут перехресної штрихування орієнтований під час чистового хонінгування отворів гідроциліндра WFA?
А: Кут перехресної штриховки для отворів гідравлічних циліндрів промисловим стандартом становить 30°–60° разом (вимірюється від осі отвору), при цьому 45° є найпоширенішою метою. Ця геометрія забезпечує правильний баланс утримання мастила в западинах і підтримку осьового ущільнення. Кут перехресної штриховки регулюється через співвідношення швидкості обертання хонінгувального інструменту до швидкості ходу, не лише за допомогою абразивного відбору.
Q: Як індекс ударної в'язкості WFA впливає на термін служби хонінгувального каменю при виробничому хонінгуванні отворів?
А: Значення індексу міцності FEPA 45–55 є оптимальними для чистового хонінгування загартованої сталі. Зерна з індексом міцності вище 60 протистояти перелому, що призводить до заскління та зниження ефективності різання — камінь потрібно обробляти частіше, збільшення тривалості циклу. Зерна внизу 40 ламається занадто швидко, скорочення загального терміну служби каменю. Постачальники повинні надавати сертифіковані дані індексу міцності на партію, не лише для категорії продукту.
Про Henan Superior Abrasives (HSA)
Henan Superior Abrasives (HSA) є китайським глобальним постачальником високоефективних абразивів і передових керамічних матеріалів для промислового застосування по всьому світу.. Наш основний асортимент продукції включає чорний карбід кремнію, зелений карбід кремнію, карбід кремнію електронного класу (SIC), білий плавлений оксид алюмінію, коричневий плавлений оксид алюмінію, карбід бору, плавлені алюмінати кальцію, і СГ абразиви.
Обслуговування клієнтів в 30+ країни, HSA постачає надійні матеріали для абразивів, рефракції, технічна кераміка, напівпровідникові програми, точне полірування, піскоструминна обробка, металургія, і високоякісні будівельні матеріали.
Отримайте цінову пропозицію або безкоштовний зразок
Шукаємо надійного постачальника преміальних абразивних та передових керамічних матеріалів? Зв’яжіться з нашою технічною командою сьогодні — ми відповімо протягом 24 годин і може організувати безкоштовні зразки для кваліфікованих проектів.
- 📧 Електронна пошта: sales@superior-abrasives.com
- 💬 WhatsApp: +86-186-3863-8803