

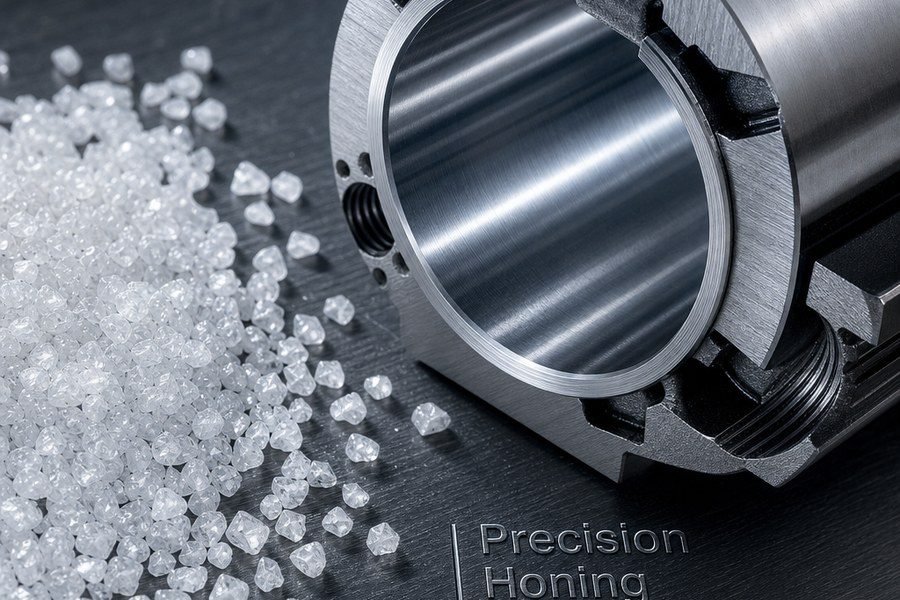
Eine Hydraulikzylinderbohrung wurde mit der falschen Oberflächenrauheit bearbeitet – sogar von 0.5 µm Ra – beschleunigt den Dichtungsverschleiß, erhöhen die interne Leckage, und die Lebensdauer von Tausenden Betriebsstunden auf Hunderte verkürzen. In Hochdruck-Hydrauliksystemen, die oben arbeiten 350 Bar, Die Folgen nehmen schnell zu: ungeplante Ausfallzeiten, Gewährleistungsansprüche, und in mobilen Geräten, katastrophaler Ausfall mitten im Betrieb. Die Auswahl des richtigen Schleifmittels für das Bohrungshonen ist keine zweitrangige Entscheidung. Es handelt sich um eine technische Einschränkung mit direkten Kostenauswirkungen.
Warum die Oberflächenbeschaffenheit wichtiger ist als die Toleranz des Bohrungsdurchmessers
Ingenieure, die Hydraulikzylinder spezifizieren, konzentrieren sich häufig auf Maßtoleranzen – die Rundheit der Bohrung, Zylindrizität, und Geradheit – wobei die Oberflächengüte als nachgelagertes Anliegen behandelt wird. In der Praxis, Das Plateau-Honfinish an der Bohrungswand bestimmt das Kontaktverhalten der Dichtung mehr als nur den Durchmesser. EIN Plateau-geschliffene Oberfläche mit einem bestimmten Rpk (reduzierte Spitzenhöhe) und Rvk (Tiefe des Kerntals) Das Profil ermöglicht ein schnelles Einbetten der Dichtung ohne übermäßigen anfänglichen Verschleiß, während die Talstruktur den Schmierfilm im stationären Betrieb aufrechterhält.
Die Zieloberflächenparameter für die meisten industriellen Hydraulikzylinder liegen im Bereich von Ra 0,2–0,8 µm und Rz 1,5–6,0 µm, mit Kreuzschraffurwinkeln typischerweise zwischen 30° und 60°. Um diese Werte wiederholt über Produktionsläufe hinweg zu erreichen, ist ein Schleifmittel erforderlich gleichmäßige Bröckeligkeit und Schärfe, blockartige Kornmorphologie – Eigenschaften, die weißes geschmolzenes Aluminiumoxid in seiner besten Form auszeichnen.
Was weißes Quarzglas bietet, was andere Schleifmittel nicht bieten
Weißes geschmolzenes Aluminiumoxid (WFA) wird durch Verschmelzen von hochreinem Bayer-Prozess-Aluminiumoxid hergestellt (typischerweise ≥99,5 % Al₂O₃) in einem Lichtbogenofen und anschließendes Zerkleinern und Klassieren des resultierenden Barrens. Das Fehlen von Eisenoxid und Titanoxid – vorhandene Verunreinigungen braunes geschmolzenes Aluminiumoxid – ergibt ein härteres Korn, bröckeliger, und chemisch inert. Für Honanwendungen, Dies führt zu einem selbstschärfenden Verhalten: da das Korn unter Belastung stumpf wird, Mikrofrakturierung legt frische Schnittkanten frei, statt sie zu verglasen.
Im Vergleich zu Siliziumkarbid-Schleifmitteln, WFA ist weniger aggressiv, hinterlässt aber ein gleichmäßigeres Oberflächenprofil auf eisenhaltigen Untergründen. Die grundlegenden Unterschiede zwischen diesen Materialfamilien verstehen – ausführlicher behandelt im Leitfaden zu Was ist der Unterschied zwischen Siliziumkarbid und Aluminiumoxid? – hilft Ingenieuren, die Wahl des Schleifmittels an die Härte des Substrats und die Zielvorgaben für die Endbearbeitung anzupassen. Für gehärtete Stahlbohrungen im Bereich 55–65 HRC, WFA-Härte von ca 9 auf der Mohs-Skala und seine kontrollierte Bruchzähigkeit machen es zum Referenzstandard.
Auswahl der Körnungsgröße nach Bohrungsendstufe
Das Honen der Bohrung von Hydraulikzylindern erfolgt in zwei oder drei Schritten: grobes Honen (Materialabtrag und Geometriekorrektur), Fertigstellen des Honens (Entwicklung des Oberflächenprofils), und manchmal Plateauhonen (Spitzenentfernung). Jede Stufe erfordert einen anderen Körnungsbereich, und die Auswahl außerhalb dieses Bereichs erzwingt Kompromisse – entweder eine unzureichende Abtragsrate oder eine endgültige Oberfläche, die für den Zieldichtungstyp zu rau oder zu glatt ist.
| Honstufe | Empfohlene WFA-Körnung (EINSPEISUNG) | Ziel Ra (µm) | Typische Materialentfernungsrate |
|---|---|---|---|
| Grobes Honen | F46 – F80 | 1.6 – 3.2 | 0.05 – 0.20 mm/min |
| Beenden Sie das Honen | F120 – F220 | 0.4 – 0.8 | 0.005 – 0.02 mm/min |
| Plateau-Honen | F320 – F400 | 0.2 – 0.4 | 0.001 – 0.005 mm/min |
| Superfinishing-Waschgang | F600 – F800 | <0.2 | <0.001 mm/min |
Die Auswahl der Körnung wirkt sich auch auf die Härte der Honsteinbindung aus. Keramisch gebundene Steine mit WFA-Körnern ermöglichen eine schnellere Wiederherstellung des Verbandes und eine genauere Dimensionskontrolle als Alternativen mit Kunstharzbindung, Dies macht sie zur bevorzugten Wahl für das Honen von Zylindern in großen Stückzahlen.
Kritische WFA-Materialspezifikationen für Honsteine
Nicht jedes weiße Quarzglas ist austauschbar. Hersteller von Honsteinen und Endverbraucher, die WFA für das Honen von Bohrungen spezifizieren, sollten das Material anhand eines definierten Satzes von Parametern bewerten. Inkonsistente Kristallgrößenverteilung, erhöhter Na₂O-Gehalt, oder eine schlechte Gleichmäßigkeit der Kornform verringert direkt die Lebensdauer des Steins und die Oberflächenkonsistenz.
- Reinheit von Al₂O₃: Minimum 99.5% — Eine geringere Reinheit erhöht die thermische Empfindlichkeit und verringert die Härtegleichmäßigkeit über die gesamte Kornpopulation hinweg.
- Na₂O-Gehalt: ≤0,30 % – Natriumverbindungen sind hygroskopisch und können dazu führen, dass verglaste Verbundsteine im Laufe der Zeit Mikroporosität entwickeln.
- Kornformindex: blockige bis subblockige Morphologie bevorzugt; Längliche oder plattenförmige Körner brechen unter dem Hondruck unvorhersehbar und hinterlassen inkonsistente Oberflächenprofile.
- Zähigkeitsindex (für FEPA-Standard): 45–55 für Feinhon-Sorten – Ausgleich von Bröckeligkeit und schnellem Kornauszug unter hohem Anpressdruck.
- Partikelgrößenverteilung: Enge Klassifizierung innerhalb von ±5 % des angegebenen Körnungsbandes, um zu verhindern, dass grobe Ausreißerkörner tiefe Kratzer in einer ansonsten bearbeiteten Bohrungsoberfläche erzeugen.
Druckklasse des Hydrauliksystems und passende Schleifmittelsorte
Die Betriebsdruckklasse des Hydraulikzylinders bestimmt die Dichtungsgeometrie, Material, und folglich das Oberflächengütefenster, das die Bohrung erreichen muss. Niederdruckflaschen (bis zu 100 Bar) Die Verwendung von Polyurethan-Dichtungen toleriert einen größeren Ra-Bereich, während Hochdrucksysteme oben 350 bar mit PTFE- oder Verbunddichtungen erfordern, dass die Oberfläche innerhalb von ±0,1 µm Ra gehalten wird, um akzeptable Leckraten bei thermischen Zyklen aufrechtzuerhalten. Bei diesen Toleranzen, Die Konsistenz der Schleifmittelsorte wird zu einem Problem in der Lieferkette, nicht nur ein Prozessproblem.
Als Referenz, Forschung zu fortschrittlichen Aluminiumoxidformen – einschließlich der Diskussion von sphärisches Aluminiumoxid-Al₂O₃-Pulver Morphologien – veranschaulicht, wie die Kornform auf Mikroebene direkt die Oberflächenwechselwirkungsmechanik beeinflusst. Das gleiche Prinzip gilt für eckige WFA-Körner in einem Honstein: Die Formverteilung ist eine kontrollierte Variable, kein zufälliges Eigentum.
Kühlmittelkompatibilität und Risiko einer Bohrungsverunreinigung
Weißes geschmolzenes Aluminiumoxid ist über den gesamten pH-Bereich gängiger wasserlöslicher Honöle chemisch stabil (pH-Wert 8,5–10,5) und zeigt keine Reaktion mit schwefelhaltigen oder chlorierten Schneidflüssigkeitszusätzen, die in einigen Eisen-Honprozessen verwendet werden. Diese Stabilität ist wichtig, da die Unverträglichkeit von Korn und Kühlmittel zu einer beschleunigten chemischen Auflösung der Bindungsmatrix in verglasten Steinen führen kann, Erhöhung der Kornauszugsrate und Einbettung loser Schleifpartikel in die Bohrungsoberfläche – ein Verschmutzungsmodus, der die Reinheit der Hydraulikflüssigkeit stromabwärts beeinträchtigt.
Die Sauberkeit der Bohrung nach dem Honen wird anhand von ISO bewertet 4406 Vorschriften zur Flüssigkeitsreinheit in vielen Hydrauliksystemspezifikationen. Eingebettete abrasive Partikel, die später in den Hydraulikkreislauf gelangen, tragen direkt zu Überschreitungen der ISO-Partikelzahl bei den Reinheitsvorschriften bei, die Schäden an Servoventilen oder Pumpen auslösen. Verwendung eines chemisch stabilen, Vollständig klassifiziertes WFA-Getreide mit nachweislich niedrigem Gehalt an freier Kieselsäure reduziert dieses Risiko im Vergleich zu Alternativen mit geringerer Reinheit erheblich.
Häufig gestellte Fragen
Q: Welcher Al₂O₃-Reinheitsgrad von weißem geschmolzenem Aluminiumoxid sollte für das Honen von Hydraulikzylinderbohrungen angegeben werden??
EIN: Eine Mindestreinheit von 99.5% Al₂O₃ ist die Standardspezifikation für Präzisionshonanwendungen. Noten unten 99.0% führen TiO₂- und Fe₂O₃-Verunreinigungen ein, die die Härtegleichmäßigkeit verringern und die Korn-zu-Korn-Variabilität der Schneidleistung erhöhen, Dies führt zu inkonsistenten Ra-Werten über eine Produktionscharge hinweg.
Q: Welcher FEPA-Korngrößenbereich erzeugt eine Plateau-geschliffene Oberfläche, die für Hochdruck-Hydraulikdichtungen geeignet ist??
EIN: Zum Plateauhonen mit Ra 0,2–0,4 µm auf gehärteten Stahlbohrungen für Systeme, die darüber arbeiten 200 Bar, Als Standardempfehlung gilt die WFA-Körnung F320 bis F400 in einem keramisch gebundenen Stein. Der vorangehende Feinhondurchgang sollte F120–F220 verwenden, um das Rk-Kernrauheitsprofil vor der Spitzenentfernung festzulegen.
Q: Können weiße Honsteine aus geschmolzenem Aluminiumoxid an verchromten Hydraulikzylinderbohrungen verwendet werden??
EIN: Ja, mit Qualifikation. Hartchrom (800–1000 HV) reagiert gut auf WFA-Honen mit der Körnung F220–F400 bei reduziertem Hondruck (typischerweise 0,3–0,8 MPa Kontaktdruck gegenüber 1,0–2,5 MPa für Stahl). Übermäßiger Druck verursacht Mikrorisse in der Chromschicht. Für dicke EN-Beschichtung oder HVOF-beschichtete Bohrungen, Diamant- oder CBN-Steine sind besser geeignet als herkömmliche WFA.
Q: Welcher Kreuzschraffurwinkel wird beim WFA-Fertighonen von Hydraulikzylinderbohrungen angestrebt??
EIN: Der branchenübliche Kreuzschraffurwinkel für Hydraulikzylinderbohrungen beträgt 30°–60° eingeschlossener Winkel (gemessen von der Bohrungsachse), wobei 45° das häufigste Ziel ist. Diese Geometrie sorgt für das richtige Gleichgewicht zwischen Schmiermittelrückhalt in den Tälern und axialer Dichtungsunterstützung. Der Kreuzschraffurwinkel wird durch das Verhältnis der Rotationsgeschwindigkeit des Honwerkzeugs zur Hubgeschwindigkeit gesteuert, nicht allein durch die Wahl des Schleifmittels.
Q: Wie wirkt sich der WFA-Kornzähigkeitsindex auf die Lebensdauer des Honsteins beim Honen von Bohrungen in Produktionsvolumen aus??
EIN: FEPA-Zähigkeitsindexwerte von 45–55 sind optimal für das Fertighonen von gehärtetem Stahl. Körner mit oben angegebenem Zähigkeitsindex 60 Bruch widerstehen, Dies führt zu Verglasungen und verringerter Schneidleistung – der Stein muss häufiger abgerichtet werden, Erhöhung der Zykluszeit. Körner unten 40 zu schnell brechen, Verkürzung der Gesamtlebensdauer des Steins. Lieferanten sollten zertifizierte Zähigkeitsindexdaten pro Charge bereitstellen, nicht nur pro Produktklasse.
Über Henan Superior Abrasives (HSA)
Henan überlegene Schleifmittel (HSA) ist ein in China ansässiger globaler Anbieter von Hochleistungsschleif- und Hochleistungskeramikmaterialien für industrielle Anwendungen weltweit. Zu unserem Kernsortiment gehört schwarzes Siliziumkarbid, grünes Siliziumcarbid, Siliziumkarbid in elektronischer Qualität (SiC), weißes geschmolzenes Aluminiumoxid, braunes geschmolzenes Aluminiumoxid, Borcarbid, geschmolzene Calciumaluminate, und SG-Schleifmittel.
Kunden bedienen in 30+ Länder, HSA liefert zuverlässige Materialien für Schleifmittel, Feuerfest, Technische Keramik, Halbleiteranwendungen, Präzisionspolieren, Sandstrahlen, Metallurgie, und leistungsstarke Baumaterialien.
Holen Sie sich ein Angebot oder ein kostenloses Muster
Auf der Suche nach einem zuverlässigen Lieferanten hochwertiger Schleif- und Hochleistungskeramikmaterialien? Kontaktieren Sie noch heute unser technisches Team – wir antworten innerhalb kürzester Zeit 24 Stunden und können kostenlose Muster für qualifizierte Projekte arrangieren.
- 📧 Email: sales@superior-abrasives.com
- 💬 Whatsapp: +86-186-3863-8803


