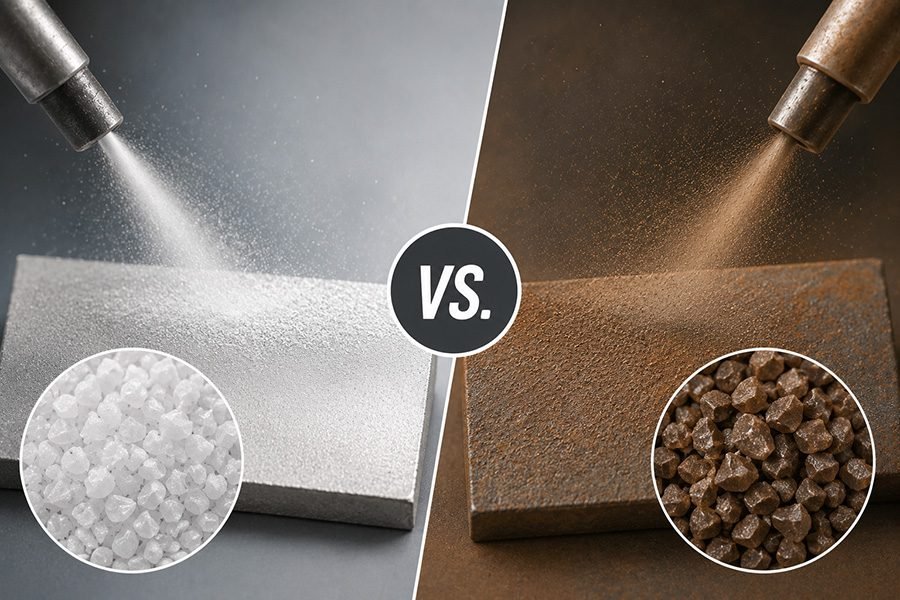
Bir patlatma işlemi için yanlış kaynaşmış alümina kalitesinin belirtilmesi nadiren hemen başarısız olur; denetim raporunda başarısız olur. Tıbbi implant üzerinde gömülü demir lekeleri, bir çapa profili 15 kaplama spesifikasyonundan mikron daha sığ, veya iki geçişten sonra çöken bir geri dönüşüm sayımının her biri, medyanın kendisinden çok daha değerli bir işi geçersiz kılabilir. Beyaz erimiş alümina arasında seçim yapma (WFA) ve kahverengi erimiş alümina (BFA) bu nedenle kırılma davranışının eşleştirilmesi meselesidir, kimya, ve alt tabaka ve sonraki işlemlere yönelik ekonomi.
Kırılma Mekaniği: WFA Neden Daha Keskin Kesiyor ve BFA Neden Daha Uzun Ömürlü?
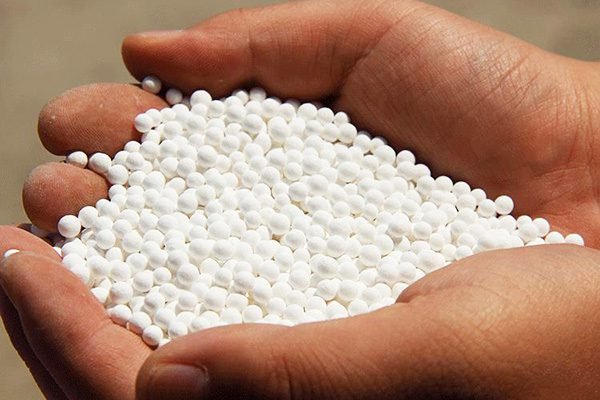
Beyaz erimiş alümina kalsine alüminadan üretilir (Al₂O₃ ≥ 99.2%) üzerindeki sıcaklıklarda elektrofüzyon 2050 °C, minimal kafes safsızlıkları ile neredeyse monokristal bir a-alümina elde edilir. Ortaya çıkan tahıl serttir (Düğme 2100–2200) Ancak kırılgan — Çarpma altında yarılma düzlemleri boyunca kırılır, her döngüde yeni kesici kenarlar ortaya çıkıyor.
kahverengi erimiş alümina, Karbonlu indirgeyicilerle boksitten eritilmiş, katı çözeltide %2–4 TiO₂ içerir. Titania kafesi sertleştiriyor, kırılma enerjisini yükseltir ve parçalanmaya karşı dirençli daha bloklu bir tane üretir. Takas iyi kurulmuş: BFA parçacık başına daha fazla etki sağlar, WFA ise darbe başına daha fazla kesim sağlar.
Kimya ve Kontaminasyon Riski
Kaynak yapılacak yüzeyler için, anodize edilmiş, kaplama, veya implante edilmiş, Aşındırıcıdan kalan demir ve silika yaygın reddedilme nedenleridir. İki medya burada keskin bir şekilde ayrışıyor.
| Mülk | Beyaz Erimiş Alümina | Kahverengi Erimiş Alümina |
|---|---|---|
| Al₂O₃ içeriği | 99.2–�,6 | 94.5–�,5 |
| TiO₂ | ≤ 0.05% | 2.0–%3,8 |
| Fe₂O₃ | ≤ 0.10% | 0.10–%0,30 |
| Knoop sertliği (kg/mm²) | 2100–2200 | 1900–2000 |
| Kütle yoğunluğu (g/cm³) | 1.75–1.95 | 1.85–2.05 |
| Gevreklik indeksi | Yüksek | Düşük-Orta |
| Patlama sonrası renk | Beyaz / doğal | Gri-kahverengi kalıntı |
WFA titanyum için varsayılandır, paslanmaz 316L, alüminyum havacılık alaşımları, ve demirli gömmenin pasivasyon arızasını veya kabarmayı tetiklediği ortopedik bileşenler. BFA, boya veya epoksi sistemlerine yönelik karbon çeliğinde kabul edilebilir ve sıklıkla tercih edilir., Küçük yüzey renk tonunun önemsiz olduğu ve dayanıklılığın geri dönüşüm ekonomisini yönlendirdiği durumlarda.
Profil Derinliği ve Yüzey Pürüzlülüğü Kontrolü
Çapa profili (Rz, Ry5) kaplama yapışmasını yönetir. Her iki aşındırıcı da SSPC-SP'ye özgü 50–125 µm aralığına ulaşabilir 10 / DOĞUM Hayır. 2, ama ona farklı şekilde ulaşıyorlar. Gevrek bir WFA taneciği daha keskin bir sonuç verir, daha düşük nozul basınçlarında daha açısal profil; daha sert bir BFA taneciği boyutunu daha uzun süre korur ve biraz daha yuvarlak bir yüzey oluşturur, daha yoğun profil.
- Termal sprey bağ kaplamaları (HVOF, plazma): Keskinlik için 5,5–7 barda WFA F24–F36, uyarıyı mekanik olarak kilitleyen alttan kesilmiş profiller.
- Yapısal çelik üzerinde ağır hizmet epoksi: Yüksek geri dönüşüm oranlarına sahip 75–100 µm profil için BFA F16–F24.
- Alüminyum üzerine ön eloksal aşındırma: Anodik filmin demir kirlenmesini önlemek için WFA F60–F100.
- Kalıp temizleme ve deflashing: Takım çeliklerine karşı darbe dayanımı için BFA F46–F80.
- Tıbbi implant dokulandırma: Sıkı Fe ve Si kontrollerine sahip WFA F100–F220.
Döngü Başına Maliyet, Ton Başına Maliyet Değil
Tedarik sıklıkla bu ikisini iniş fiyatı üzerinden karşılaştırır, BFA'nın genellikle -35 daha ucuz olduğu yer. Bu karşılaştırma bir geri dönüşüm kumlama kabininde yanıltıcıdır. Etkin maliyet, arızaya geçişler tarafından yönetilir, toz oluşumu, ve kontaminasyona dayalı yeniden işleme.
Karbon çeliğinde kapalı devre kabin patlatmasında, BFA genellikle çalışma ağının altına düşmeden önce 8-14 faydalı döngü sunar; WFA 4-7 sunar. Paslanmaz veya demir dışı parçalar üzerinde açık kumlamada, matematik bunu tersine çevirir - demirli yerleştirmenin tek bir reddi, bir yıllık medya tasarrufunu silebilir. Kumlama ve alıştırmada daha geniş oksit ve karbür medya ekonomisi için, hakkındaki notlarımız fonksiyonel seramikler için silisyum karbür SiC kumuna uygulanan benzer yaşam döngüsü mantığını gösterir.
Başvuru Karar Matrisi
Alt tabaka veya aşağı akış sürecinde şüpheye düştüğünüzde aşağıdaki iş akışını kullanın. Uygulama mühendislerimizin yeni müşterileri nitelendirirken uyguladıkları mantığı yansıtır, ve en sert yüzeyler için bor karbür veya özel erimiş mineraller gibi bitişik ürün kararlarıyla entegre olur. kaynaşmış kalsiyum alüminatlar metalurjik kullanım için.
- Substrat kimyasını tanımlayın. Herhangi bir titanyum, paslanmaz, nikel bazlı, alüminyum, veya biyomedikal alaşım → varsayılan olarak WFA'dır.
- Patlama sonrası süreci tanımlayın. Eloksal, pasivasyon, PVD, veya termal sprey → WFA. Tablo, galvanizleme, kauçuk astar → BFA kabul edilebilir.
- Geri dönüşümün miktarını belirleyin. Geri kazanımlı kapalı dolap → Demirli parçalarda BFA ekonomisi hakimdir; Demir dışı ürünlerde WFA hâlâ zorunlu.
- Profil hedefini ayarla. Düşük basınçlı keskin Rz → WFA F-grit. Yüksek verimli derin profil → BFA kumu.
- Tonajı taahhüt etmeden önce bir tanık paneliyle doğrulayın; profili ölçmek, gömme (SEM/EDS), ve temizlik (ISO 8502-3).
WFA'nın bile çok hızlı bozulduğu seramik zırh veya karbür takımlar gibi aşırı sertlikteki yüzeyler için, Bor karbüre geçiş yapın — alıcılar aşağıdakiler de dahil olmak üzere bölgesel seçenekleri inceleyebilir: Hindistan'da satılık bor karbür gösterge kaliteler ve ambalajlama için.
Satınalma Siparişleri için Şartname Kontrol Listesi
Belirsiz PO'lar, spesifikasyon dışı teslimatların en yaygın temel nedenidir. WFA veya BFA püskürtme ortamı için savunulabilir bir spesifikasyon aşağıdaki parametreleri kilitlemelidir:
- FEPA F veya P'ye göre tane tanımı, veya ANSI B74.12, elek tolerans bantlı.
- Kimya sınırları: Al₂O₃ minimum, Fe₂O₃ maksimum, TiO₂ aralığı, manyetik içerik (ppm).
- Yığın yoğunluğu ve tane şekli faktörü (bloklu vs. açısal).
- Nem ≤ 0.1% Hassas kaplamalar için sulu ekstraktın iletkenliği ve iletkenliği.
- Ambalaj – nem bariyerli torbalar, astarlı jumbo çantalar, veya temiz oda kullanımı için kapalı variller.
HSA, FEPA'ya hem WFA hem de BFA sağlıyor, O, ve ANSI standartları, Fırın partisine göre izlenebilir değirmen test sertifikaları ile. Sürtünme kaplamaları gibi niş yüzey işleme konuları için, hakkındaki notumuza bakın Uçurtma ipi üreticileri için SiC, Bu, tane büyüklüğünün ve ufalanabilirliğin aynı oksit ailesinden çok farklı fonksiyonel sonuçlara nasıl dönüştüğünü göstermektedir.
Sık sorulan sorular
Q: Daha sonra pasifleştirirsem paslanmaz çelik üzerinde kahverengi erimiş alümina kullanabilir miyim??
A: Teknik olarak evet, ancak nitrik veya sitrik asitle patlama sonrası pasifleştirme (ASTM A967) gömülü demir ve titanyum kalıntılarını temizlemelidir, maliyet ve kalite kontrol adımı ekleme. İçin 304/316 ve ilaç sektörüne yönelik dubleks kaliteler, yiyecek, veya denizcilik hizmeti, Fe₂O₃ ≤ ile WFA 0.10% düşük risk spesifikasyonudur.
Q: FEPA tane büyüklüğü ne verir? 75 µm çapa profili?
A: 6,5–7 bar nozul basıncında ve 45° çarpmada, WFA F24 genellikle siyah sac üzerinde Rz 70–85 µm sunar; BFA F20–F24 benzer bir profil sunar ancak tepe sayısı biraz daha düşüktür. Her zaman ISO'ya göre ölçülen bir tanık panelinde doğrulama yapın 8503-4 bir kopya bantla.
Q: Her ortamdan kaç geri dönüşüm geçişi bekleyebilirim??
A: Karbon çeliği üzerinde uygun şekilde bakımı yapılan bir basınç kabininde, BFA, çalışma ağının altına düşmeden önce ortalama 8-14 döngü yapar; WFA, daha yüksek ufalanabilirlik nedeniyle ortalama 4-7 döngüdür. Siklonik bir sınıflandırıcı ve havayla yıkama eklemek her ikisini de genişletir, ancak oran kabaca aynı kalıyor 2:1 BFA'nın lehine.
Q: Beyaz erimiş alümina elektronik yüzeylerde risk oluşturacak kadar iletken midir??
A: WFA'nın kendisi bir elektrik yalıtkanıdır (hacim direnci > 10¹² Ω·cm 20 °C), ancak yüzey nemi ve ince toz iletken olabilir. PCB veya yarı iletken takımlar için, nem ≤ ile düşük toz derecelerini belirtin 0.05% ve aşağıdaki sulu ekstraktın iletkenliğini doğrulayın 50 µS/cm.
Q: Termal sprey yüzey hazırlığı için hangi ortam tercih edilir??
A: WFA F16–F36, keskin yapısı nedeniyle HVOF ve plazma bağ kaplaması hazırlığı için baskın seçimdir., Gevrek kırılma, düz kilit için gereken alttan kesilmiş ankraj desenini oluşturur, ve düşük demir içeriği, servis sırasında kaplama-alt tabaka arayüzünde galvanik sorunları önler.
Henan Üstün Aşındırıcılar Hakkında (HSA)
Henan Üstün Zımparalar (HSA) Çin merkezli bir üretici ve dünya çapındaki endüstriyel uygulamalara yönelik yüksek performanslı aşındırıcı ve gelişmiş seramik malzemelerin küresel tedarikçisidir.. Temel ürün yelpazemiz siyah silisyum karbür içerir, yeşil silisyum karbür, elektronik dereceli silisyum karbür (SiC), beyaz erimiş alümina, kahverengi erimiş alümina, bor karbür, kaynaşmış kalsiyum alüminatlar, ve SG aşındırıcılar.
Müşterilere hizmet vermek 30+ ülkeler, HSA aşındırıcılar için güvenilir malzemeler sağlıyor, refrakterler, teknik seramik, yarı iletken uygulamalar, hassas parlatma, kumlama, metalurji, ve yüksek performanslı inşaat malzemeleri.
Teklif Alın veya Ücretsiz Örnek Alın
Birinci sınıf aşındırıcı ve gelişmiş seramik malzemelerin güvenilir bir tedarikçisini arıyoruz? Bugün teknik ekibimizle iletişime geçin; zamanında yanıt veririz 24 Nitelikli projeler için saatlerce ve ücretsiz numuneler düzenleyebilir.
- 📧 E-posta: sales@superior-abrasives.com
- 💬 Naber: +86-186-3863-8803